单工位给袋式包装机在食品行业的应用与优势
单工位给袋式包装机 2026-10-11
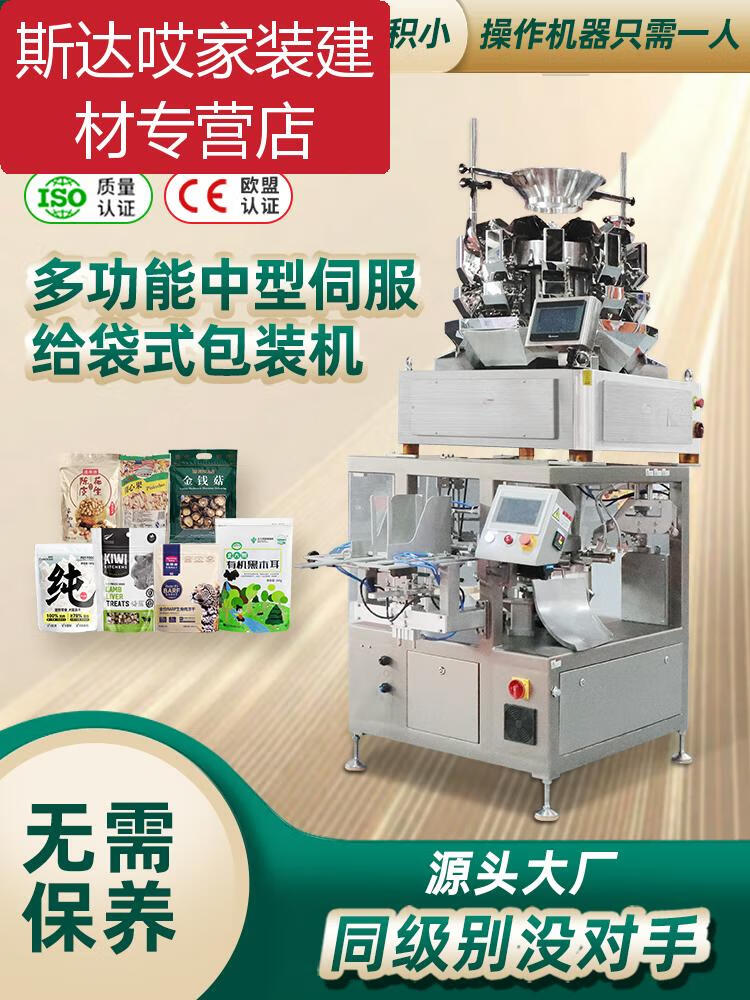
在今天这个快节奏的社会中,食品行业为了提高效率、保证品质,广泛应用了各种先进的包装设备。单工位给袋式包装机作为现代自动化技术的杰出代表之一,在众多食品企业的生产线中占据着重要地位。
单工位给袋式包装机概述
在日常生活中,我们常常可以看到超市货架上整齐排列的商品,它们大多数都采用了这种类型的包装方式——即单工位给袋式包装。这种机器集成了称重、封口等多种功能于一体,在食品行业的应用中发挥了重要作用。
1. 食品行业背景
随着人们生活水平的提高,对高品质食品的需求日益增加。为了满足市场要求,并确保产品质量和安全,企业需要高效地进行产品封装工作。传统的手工包装方式不仅效率低下,还容易导致卫生问题,因此自动化包装设备如单工位给袋式包装机应运而生。
2. 单工位给袋式包装机的特点与优势
相比于多工位的包装形式,单工位给袋式包装机会带来哪些好处呢?首先从操作角度来看,它具有结构简单、占地小等特点;其次在效率方面,能够实现快速精准地称重及封装,大幅提升了整体生产率;再者,在卫生条件上也更为可控。
3. 案例分析——某食品工厂的引进经验
以某大型坚果加工厂为例。通过引入单工位给袋式包装设备后,该企业不仅解决了传统手工包装速度慢、易出错的问题,还提高了整个生产线的工作效率和产品质量水平。“采用这种先进的单工位给袋式包装机对于我们来说是一个明智的选择。”工厂负责人这样评价道。
结语
总的来说,在食品行业中推广使用单工位给袋式包装技术不仅能显著提高生产自动化程度,还能有效保证食品安全性。面对当今激烈的市场竞争环境,企业唯有不断创新才能保持竞争优势。未来,我们有理由相信这类高效、先进的包装设备将继续推动整个食品行业的进步与发展。